La elección del tipo de aglomerante de diamante adecuado para una aplicación concreta es una decisión fundamental que influye directamente en el rendimiento de la herramienta, la eficiencia del proceso y su vida útil.
El tipo de aglomerante determina fundamentalmente la adaptabilidad de una herramienta en condiciones de trabajo específicas. A la hora de trabajar con materiales de dureza y abrasividad variables, así como de cumplir los requisitos de precisión del producto final, cada tipo de aglomerante tiene su propio «ámbito» ideal. Si se elige correctamente, las partículas de diamante quedan firmemente incrustadas con una protrusión estable, lo que maximiza las capacidades de corte o rectificado. Si la elección es incorrecta, a menudo se cae en el dilema del desgaste rápido, los cambios frecuentes de herramienta y una calidad de superficie por debajo de los estándares, lo que, en última instancia, reduce la eficiencia de la producción y aumenta los costes operativos totales.
I. La esencia y el conflicto fundamental de los aglutinantes
El aglutinante es el medio funcional que fija los granos abrasivos de diamante o CBN a la matriz de la herramienta, compuesta normalmente por polvos metálicos, de resina o cerámicos. Su existencia tiene un único propósito: liberar los granos abrasivos a un ritmo controlable, ajustándose a los requisitos específicos del cliente en cuanto a acabado superficial, eficiencia de corte o vida útil de la herramienta.
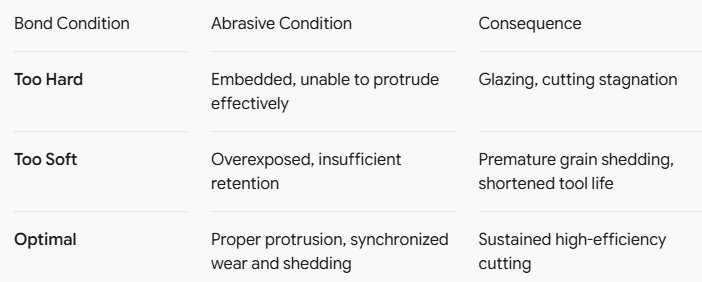
Sin embargo, existe un conflicto fundamental en las funciones prácticas del aglutinante: debe «retener» los granos abrasivos y, al mismo tiempo, «liberarlos» en el momento adecuado. Una fuerza de retención excesiva puede impedir que los granos abrasivos desgastados se desprendan a tiempo, lo que provoca el «glaseado» de la herramienta. Por el contrario, una fuerza de retención insuficiente hace que los granos se desprendan prematuramente, desperdiciando su ciclo de corte efectivo. El grado de aglutinante adecuado encuentra, en esencia, el equilibrio preciso entre retención y liberación, garantizando que cada grano rinda dentro de su intervalo de corte más eficaz.
II. ¿Qué determina la eficiencia de corte?
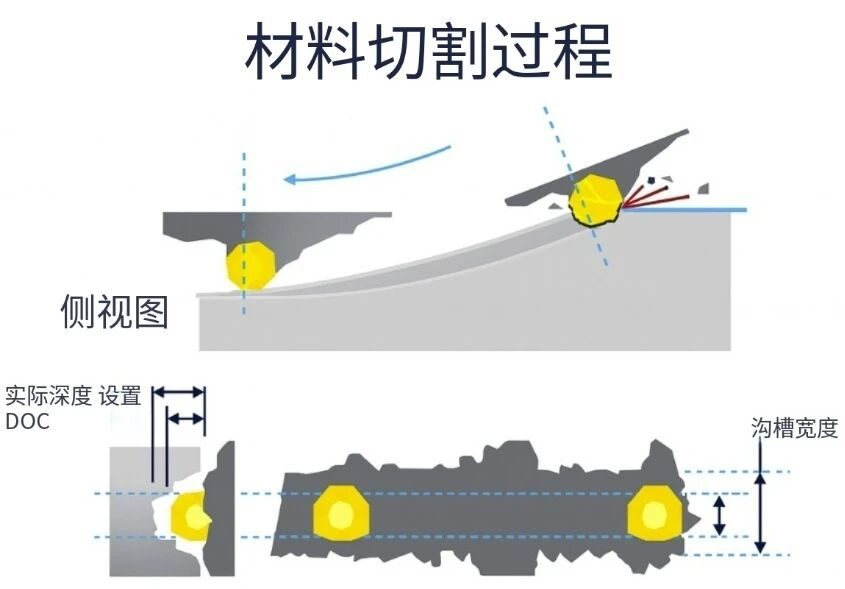
La eficiencia de corte abrasivo depende de dos factores: la profundidad de corte y la fuerza de retención.
Profundidad de corte insuficiente: los granos abrasivos no pueden generar microfracturas efectivas. La eliminación de material se ve dominada por la fricción, lo que provoca que la generación de calor se dispare.
Profundidad de corte excesiva: los granos abrasivos sufren impactos que superan su límite de resistencia, lo que da lugar a una fractura catastrófica en lugar de un desgaste normal.
El intervalo entre estos dos extremos es la zona efectiva en la que el aglutinante debe «cubrir» el grano abrasivo para completar el corte. La dureza del aglutinante determina la anchura y la posición de este intervalo.
(En la práctica, a menudo se utilizan recubrimientos o métodos de soldadura fuerte para mejorar la retención del abrasivo, desacoplando la tasa de desgaste del aglutinante de la tasa de consumo del abrasivo para poder ajustarlas de forma independiente.)
III. Las tres funciones de un aglutinante
Retención del abrasivo y prevención de la pérdida
Fija los granos abrasivos a la matriz mediante fuerzas de entrelazamiento mecánico y de unión química. La fuerza de retención debe abarcar toda la vida útil efectiva del grano abrasivo: el desprendimiento prematuro supone un desperdicio, mientras que el desprendimiento tardío reduce la eficiencia.
Adaptación del desgaste y exposición capa por capa
Una vez que los granos superficiales se han desgastado, el aglutinante debe desgastarse progresivamente a un ritmo que se adapte al consumo de abrasivo, permitiendo que los granos nuevos de la capa subyacente intervengan en el momento adecuado. Esta precisión en la adaptación determina directamente la suavidad de la curva de desgaste de la herramienta.
Transmisión de tensiones e integridad estructural
El aglutinante es el eslabón final en la transmisión de potencia, ya que transmite de forma eficiente la energía de la máquina a la interfaz de mecanizado, al tiempo que soporta la rotación a alta velocidad y las cargas de impacto sin que se produzcan grietas en la matriz ni fallos por delaminación.
IV. Una sola capa frente a varias capas: ¿cuánto tiempo debe durar la herramienta?
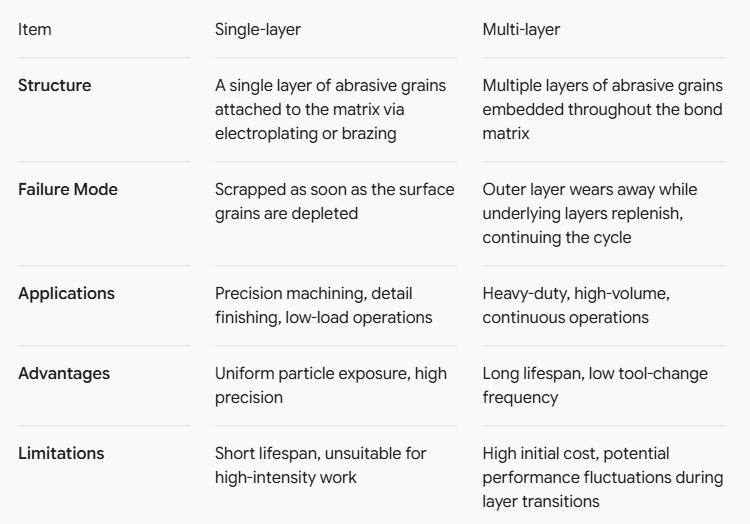
La ventaja en cuanto a precisión de las herramientas de una sola capa se debe a la uniformidad en la exposición de las partículas, mientras que la larga vida útil de las herramientas multicapa se debe a la profundidad de la reserva de abrasivo. Ambas representan, en esencia, un equilibrio técnico entre «prioridad a la precisión» y «prioridad a la vida útil».
V. Antes de elegir, aclara estos factores clave
Material de la pieza de trabajo
Dureza y abrasividad: una dureza elevada y una fuerte abrasividad requieren aglutinantes más resistentes y con mayor resistencia al desgaste (como los aglutinantes metálicos o de bronce/cerámica de alta calidad).
Sensibilidad térmica y reactividad química: Los materiales propensos a quemarse o a sufrir reacciones químicas con determinados materiales de aglutinante requieren formulaciones a medida para evitar daños térmicos o la adhesión.
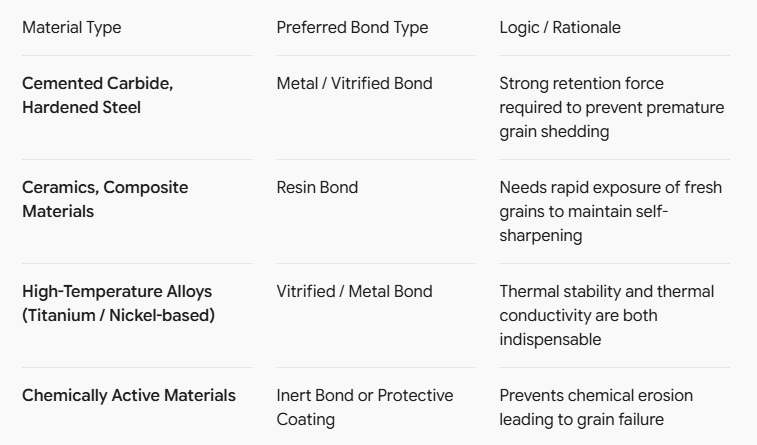
Objetivos de mecanizado
Prioridad de la calidad de la superficie: Las características de desgaste de los aglutinantes de resina permiten que se expongan continuamente granos nuevos, lo que da como resultado una superficie mecanizada más fina, especialmente adecuada para piezas de precisión sensibles a las tolerancias dimensionales y a la integridad de la superficie.
Prioridad en la eliminación de material: La elevada resistencia al desgaste de los aglutinantes metálicos mantiene la agresividad en condiciones de desbaste y de carga pesada, lo que reduce los tiempos de ciclo a costa de una calidad superficial relativamente más rugosa.
Condiciones del equipo
Potencia y rigidez del husillo: Los equipos de alta potencia y gran rigidez pueden utilizar aglomerantes duros para aprovechar al máximo el potencial de corte de la herramienta; los equipos ligeros deben utilizar aglomerantes blandos para evitar que la sobrecarga de la fuerza de corte provoque el fallo de la herramienta.
Velocidad de corte: Las condiciones de alta velocidad generan una fuerza centrífuga significativa y una acumulación de calor, lo que requiere aglutinantes metálicos térmicamente estables con buena conductividad térmica. Las condiciones de baja velocidad ofrecen un abanico de opciones más amplio, centrándose más en la calidad de la superficie o en los parámetros de coste.
La ecuación económica: Precio inicial $\neq$ Coste total
Evaluación multifactorial: Las herramientas de larga vida útil (metal/cerámica) tienen unos costes iniciales elevados, pero un menor coste por pieza y menos tiempos de inactividad por cambios de herramienta. Las herramientas de corta vida útil (resina) tienen un coste inicial bajo, pero sus frecuentes sustituciones conllevan costes ocultos (tiempo de inactividad, puesta a punto, fluctuaciones en la calidad) que deben tenerse en cuenta. Las decisiones de ingeniería deben basarse en el coste por pieza como parámetro definitivo, en lugar del precio unitario de la herramienta.
VI. ¿Qué ocurre cuando la dureza del aglutinante no es la adecuada?
Estado ideal: La altura de saliente del abrasivo es constante y la tasa de desgaste del aglutinante se sincroniza con la tasa de consumo del abrasivo. Los granos participan en el corte con el ángulo de ataque óptimo, manteniendo el autoafilado hasta su desprendimiento natural al final de su vida útil. Características del resultado: velocidad de corte estable, buena calidad de superficie, astillado del filo controlable, bajo generación de calor y alta consistencia.
Dureza demasiado alta: los granos abrasivos no pueden sobresalir de forma eficaz, la fricción domina el proceso de corte, se acumula calor, la superficie de la herramienta se vitrifica y la eficiencia de corte se desploma. Se requiere un afilado frecuente para restablecer el saliente, lo que consume horas de trabajo adicionales.
Dureza demasiado baja: los granos abrasivos sobresalen demasiado, pero carecen de la retención suficiente. Al impactar, los granos se desprenden prematuramente en su totalidad en lugar de desgastarse progresivamente, dejando visibles picaduras densas en la superficie de la matriz. La carrera de corte efectiva de los granos individuales se acorta drásticamente, lo que provoca que la vida útil de la herramienta se reduzca drásticamente.
VII. Diferentes aglutinantes para diferentes trabajos
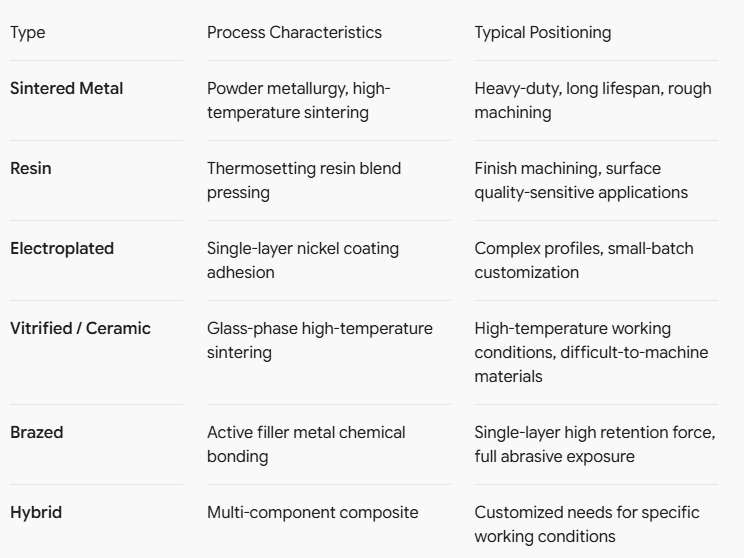
Un aspecto que a menudo se subestima en la selección es que las herramientas con exactamente el mismo tamaño de grano y la misma concentración pueden presentar un rendimiento drásticamente diferente al cambiar de tipo de aglutinante. Por ejemplo, un aglutinante de resina de malla 120 puede equilibrar la eficiencia y el acabado en el corte de tubos de vidrio, mientras que un aglutinante metálico del mismo tamaño de grano producirá astillamientos inaceptables en el borde. Si es necesario utilizar un aglutinante metálico, el tamaño de grano debe reducirse a 600 mesh y la concentración debe aumentarse; e incluso así, la calidad de la superficie seguirá sin alcanzar plenamente la del sistema de resina.
Esto significa que la selección del aglutinante no es una simple cuestión de buscar la coincidencia en una tabla de parámetros, sino una compensación sistemática basada en las características del material, las capacidades del equipo, los objetivos de mecanizado y las restricciones de coste.
VIII. Selección: en última instancia, depende del coste de procesamiento
Definir los objetivos de mecanizado: ¿Prioridad a la vida útil? ¿Prioridad a la eficiencia? ¿Prioridad a la calidad? La ponderación de estos tres factores determina la dirección inicial para la selección del tipo de aglutinante.
Analizar las propiedades del material: dureza, abrasividad, conductividad térmica, actividad química… Cada factor puede invalidar las valoraciones preliminares.
Evaluar los límites del equipo: potencia disponible, revoluciones máximas por minuto (RPM), condiciones de refrigeración… Las soluciones de aglutinantes que superen las capacidades del equipo no son viables.
Calcular el coste total del ciclo de vida: el coste por pieza, y no el precio unitario de compra, es el único indicador económico eficaz.
Verificación empírica: la selección teórica debe verificarse mediante el mecanizado real, utilizando datos sobre fuerzas de corte, temperatura y patrones de desgaste para realizar ingeniería inversa y corregir el enfoque.