
特定の用途に適したダイヤモンドボンドの種類を選択することは、工具の性能、加工効率、および耐用年数に直接影響を与える極めて重要な決定事項です。
結合剤の種類は、特定の作業条件下における工具の適応性を根本的に決定づけます。硬度や研磨性が異なる材料への対応や、最終製品の精度要件を考慮すると、各結合剤にはそれぞれ理想的な「活躍の場」があります。正しく選択すれば、ダイヤモンド粒子は安定した突出量でしっかりと埋め込まれ、切削や研削能力を最大限に引き出すことができます。 選択を誤ると、急速な摩耗、頻繁な工具交換、基準以下の表面品質といったジレンマに陥ることが多く、最終的には生産効率を低下させ、総運用コストを押し上げてしまいます。
I. 結合剤の本質と根本的な矛盾
結合剤は、ダイヤモンドやCBNの砥粒を工具マトリックスに固定する機能性媒体であり、通常は金属、樹脂、またはセラミック粉末で構成されています。その存在はただ一つの目的、すなわち、表面仕上げ、切削効率、あるいは工具寿命に関する顧客の具体的な要件に合わせて、制御可能な速度で砥粒を放出することにあります。
しかし、結合剤の実用上の役割には根本的な矛盾が存在する。すなわち、砥粒を「保持」しつつ、適切なタイミングで「放出」しなければならないのである。 保持力が強すぎると、切れ味の悪くなった砥粒が適時に脱落せず、工具のグレージングを引き起こす可能性があります。逆に、保持力が不十分だと、砥粒が時期尚早に脱落し、その有効な切削ストロークが無駄になってしまいます。適切な結合剤グレードとは、本質的に保持と放出の正確なバランスを見出し、すべての砥粒が最も効果的な切削範囲内で機能することを保証するものです。
II. 切削効率を決定づける要因とは?
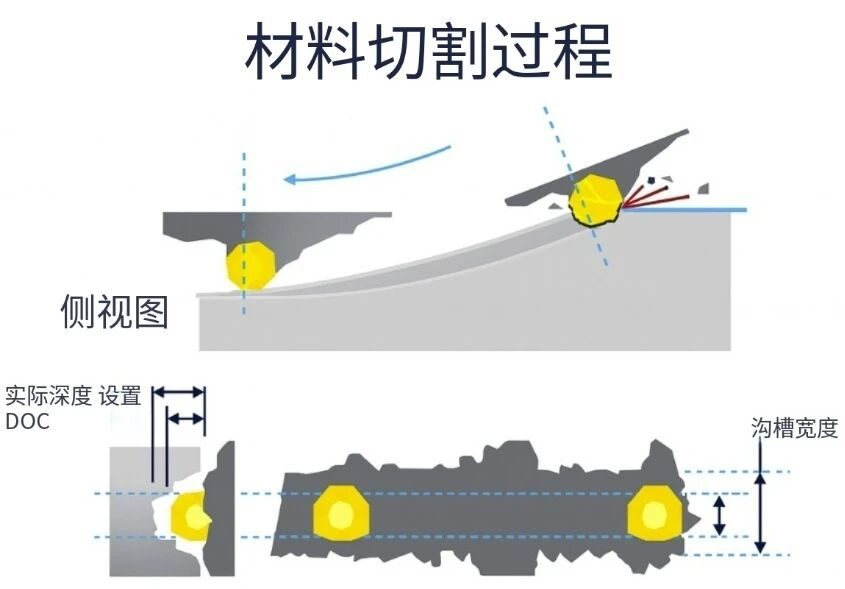
砥粒の切削効率は、切削深さと保持力の2つの要因に依存します。
切削深さが不十分な場合: 研磨粒子は効果的な微細破砕を生み出すことができません。材料の除去は主に摩擦によって行われるため、発熱が急激に増加します。
切削深さが過大: 砥粒は強度限界を超える衝撃を受け、通常の摩耗ではなく壊滅的な破断を招く。
これら2つの極端な状態の間の範囲が、切削を完了させるために結合材が砥粒を「覆う」必要がある有効領域です。この範囲の幅と位置は、結合材の硬度によって決まります。
(実際には、研磨粒子の保持力を高めるためにコーティングやろう付け法がしばしば用いられ、結合材の摩耗速度と研磨粒子の消費速度を切り離して、それぞれを独立して調整できるようにしている。)
III. 結合剤の3つの役割
砥粒の保持と脱落防止
機械的な噛み合わせと化学的結合力によって、研磨粒子をマトリックスに固定する。保持力は、研磨粒子の有効寿命全体にわたって維持されなければならない。脱落が早すぎると無駄になり、遅すぎると効率が低下する。
摩耗の整合と層ごとの露出
表面の砥粒が鈍化すると、結合材は砥粒の消費率に合わせた速度で徐々に摩耗し、下層の新しい砥粒が適切なタイミングで露出できるようにしなければならない。この整合の精度は、工具の摩耗曲線の滑らかさを直接決定する。
応力伝達と構造的完全性
結合材は動力伝達の最終リンクであり、マトリックスの亀裂や層間剥離による破損を起こすことなく、高速回転や衝撃荷重に耐えつつ、機械のエネルギーを加工界面へ効率的に伝達する役割を担う。
IV. 単層対多層:工具の寿命はどれくらい必要か?
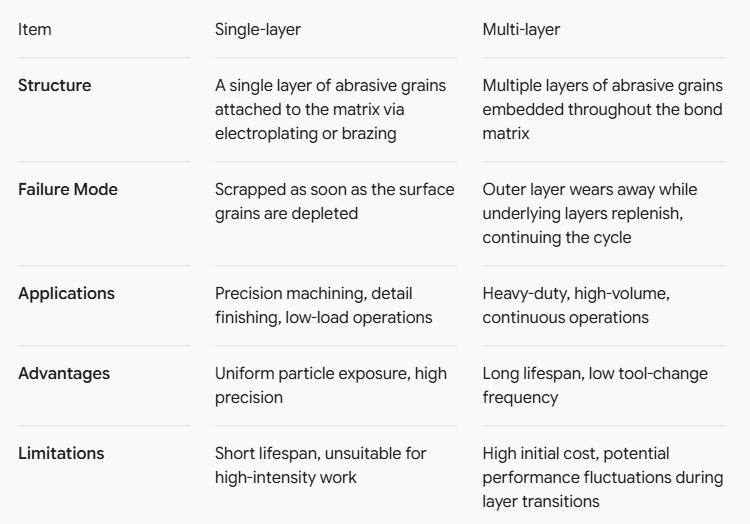
単層工具の精度上の利点は、砥粒の露出状態の一貫性に由来する一方、多層工具の長い寿命は、砥粒の蓄えの深さに起因する。どちらも本質的には、「精度優先」と「寿命優先」との間の工学的トレードオフを表している。
V. 選定前に、これらの重要な要素を明確にする
被加工材
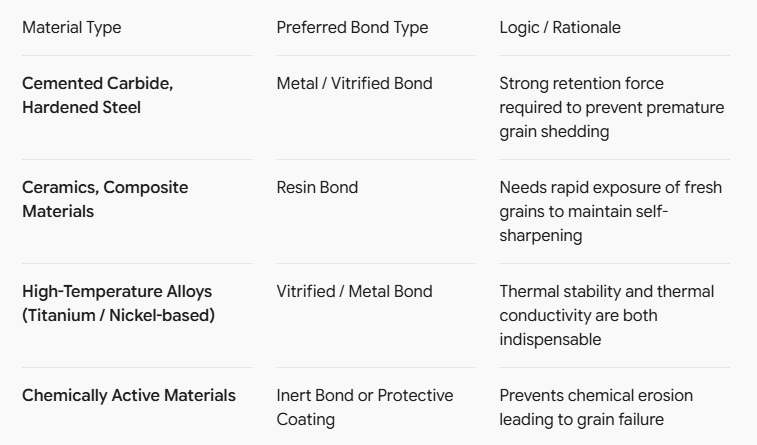
硬度と研磨性: 硬度が高く、研磨性が強い場合は、より強靭で耐摩耗性に優れた結合剤(金属や高品位な青銅/セラミック結合剤など)が必要となります。
熱感受性および化学反応性: 焼け付きや特定の結合材との化学反応を起こしやすい材料の場合、熱による損傷や付着を防ぐために、材料に合わせた配合が必要です。
加工目的
表面品質の優先度: 樹脂結合剤の摩耗特性により、常に新しい粒子が露出するため、より滑らかな加工面が得られます。これは、寸法公差や表面の完全性に敏感な精密部品に特に適しています。
材料除去を優先する場合: 金属結合剤の高い耐摩耗性により、荒加工や高負荷条件下でも切削性能を維持し、表面品質は比較的粗くなるものの、サイクルタイムを短縮することができます。
設備条件
主軸の出力と剛性: 高出力・高剛性の設備では、ハードボンドを使用することで工具の切削性能を最大限に引き出すことができます。一方、軽量な設備では、切削力の過負荷による工具破損を防ぐため、ソフトボンドを使用する必要があります。
切削速度: 高速切削では、大きな遠心力と熱の蓄積が生じるため、熱的に安定し、熱伝導率の高い金属結合材が必要です。低速切削では、表面品質やコスト指標をより重視し、材料の選択肢の幅が広がります。
経済性の方程式:初期価格 ≠ 総コスト
多要素評価: 寿命の長い工具(金属/セラミック)は初期コストが高いものの、1個あたりのコストは低く、工具交換によるダウンタイムも少なくなります。 寿命の短い工具(樹脂製)は初期コストが低いものの、頻繁な交換により隠れたコスト(ダウンタイム、セットアップ、品質のばらつき)が発生するため、これらも考慮に入れる必要があります。技術的な意思決定においては、工具の単価ではなく、1個あたりのコストを最終的な指標として用いるべきです。
VI. 結合剤の硬度が適切でない場合、何が起こるか?
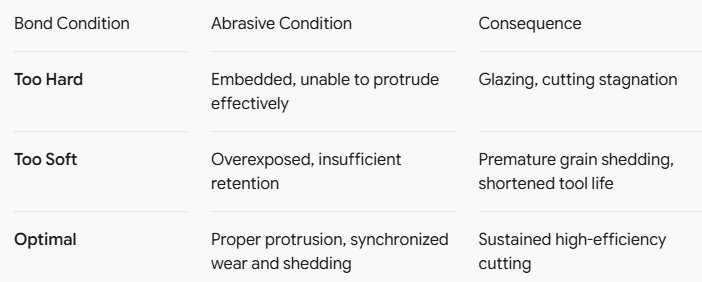
理想的な状態: 砥粒の突出高さが一定であり、結合材の摩耗率が砥粒の消費率と同期している。砥粒は最適な攻撃角で切削に参加し、寿命終了時の自然な脱落まで自己研削性を維持する。 加工特性:安定した切削速度、良好な表面品質、制御可能な刃先チッピング、発熱が少なく、高い一貫性。
硬度が高すぎる場合: 砥粒が効果的に突出できず、切削過程では摩擦が支配的となり、熱が蓄積して工具表面がガラス化(グレーズ)し、切削効率が急激に低下する。突出高さを回復させるために頻繁なドレッシングが必要となり、余分な労働時間を要する。
硬度が低すぎる場合: 砥粒の突出量は多すぎるものの、保持力が不十分である。衝撃を受けると、砥粒は徐々に摩耗するのではなく、丸ごと早期に脱落し、マトリックス表面に密集したピットが残る。個々の砥粒の有効切削ストロークが大幅に短縮され、工具寿命が急激に低下する。
VII. 用途に応じた結合剤の選択
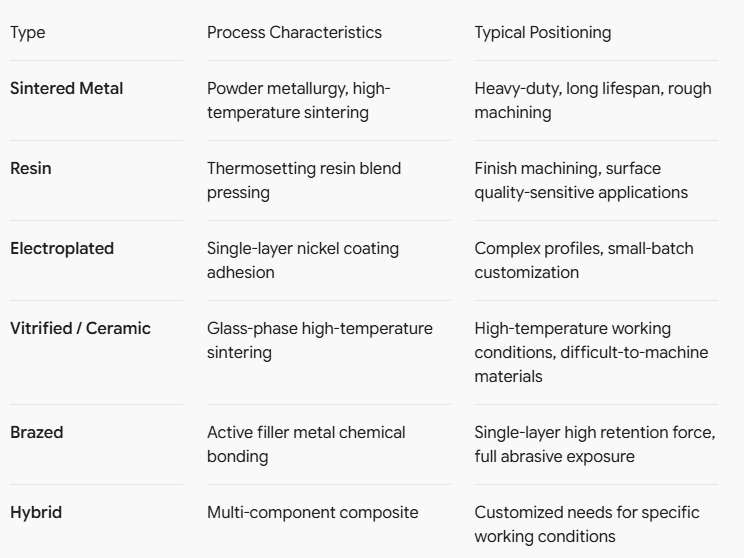
選定においてしばしば過小評価されがちな現実として、まったく同じ粒度と濃度を持つ工具であっても、結合剤の種類を変えるだけで性能が劇的に異なる場合がある。例えば、120メッシュの樹脂結合剤はガラス管の切断において効率と仕上げのバランスを取ることができるが、同じ粒度の金属結合剤では許容できないエッジのチッピングが発生する。 やむを得ず金属結合剤を使用する場合は、砥粒サイズを600メッシュに縮小し、濃度を高める必要がありますが、それでも表面品質は樹脂系に完全には及ばないでしょう。
つまり、結合剤の選定は単なるパラメータ表との照合ではなく、材料特性、設備の能力、加工目標、およびコスト制約に基づいた体系的なトレードオフである。
VIII. 選定:最終的には加工コストによって決定される
加工目標を定義する: 寿命を優先するか? 効率を優先するか? 品質を優先するか? これら 3 つの優先度の重み付けによって、結合剤タイプの選定に向けた初期の方向性が決まります。
材料特性の分析: 硬度、研磨性、熱伝導率、化学活性――これらの各要因によって、予備的な判断が覆される可能性があります。
設備の限界を評価する: 利用可能な出力、最大回転数(RPM)、冷却条件――設備の能力を超える結合剤のソリューションは実現不可能です。
ライフサイクル総コストの算出: 購入単価ではなく、部品あたりのコストこそが、唯一有効な経済指標である。
実証による検証: 理論的な選定は、実際の加工を通じて検証されなければなりません。切削力、温度、摩耗パターンのデータを用いて、アプローチをリバースエンジニアリングし、修正します。